

Ciencia popular de instrumentos AUTO: 4 métodos de sellado de instrumentos | Diferencias y aplicación in situ
2026-09-14 10:35Ciencia popular de instrumentos AUTO: 4 métodos de sellado de instrumentos | Diferencias y aplicación in situ
Introducción
AUTO Instrument aborda los problemas de fugas de alta frecuencia que se producen en instalaciones de instrumentación industrial. Realiza un análisis exhaustivo de las principales diferencias entre cuatro estructuras de sellado comunes: rosca cónica, brida, racor de férula y prensaestopas. Considerando condiciones de trabajo reales, como tuberías de aire comprimido, tubos de impulso, válvulas de raíz y puertos de cable, este artículo define las especificaciones estandarizadas de selección y construcción. Resuelve de forma fundamental problemas in situ como fugas en instrumentos, anomalías en la señal y fallos en transmisores de presión, transmisores de presión HART, transmisores de presión de 4-20 mA, transmisores de nivel de presión diferencial y densímetros en línea.
I. Dato del sector: Las fugas en los instrumentos se deben principalmente a una selección incorrecta, más que a una instalación inadecuada.
Durante la operación y el mantenimiento de instrumentos industriales, la mayoría de las fugas en tuberías, juntas y puertos de cables no se deben a una fuerza de apriete insuficiente, sino a una selección incorrecta del método de sellado en la etapa inicial del diseño. Ya sea un transmisor de presión común, un transmisor de presión HART, un transmisor de presión de 4-20 mA, un transmisor de nivel de presión diferencial para medición de tanques o un medidor de densidad en línea para aplicaciones de proceso, los diferentes puntos del instrumento adoptan diferentes lógicas de sellado. La rosca cónica logra el sellado mediante el acoplamiento de la rosca; la brida adopta un sellado de cara frontal con junta; el racor de férula logra el sellado mediante el mordisco del metal en el tubo; el prensaestopas completa el sellado mediante compresión de goma.
Cuando cambien el medio de trabajo, la presión de trabajo o la temperatura de funcionamiento, la estructura de sellado correspondiente debe ajustarse en consecuencia. No apriete las juntas a ciegas durante el mantenimiento in situ. En su lugar, confirme primero el principio de sellado de la posición para eliminar por completo los riesgos de fugas y garantizar el funcionamiento estable a largo plazo de los instrumentos.
II. Aspectos clave: Principios y diferencias de cuatro métodos de sellado de instrumentos
1. Sellado de rosca cónica (sellado por interferencia de rosca)
Generalmente, utiliza roscas cónicas NPT y PT. Durante el roscado, se forma un ajuste por interferencia. Se aplica cinta de PTFE, sellador o grasa de sellado para rellenar los huecos de la rosca y lograr un sellado completo. Se utiliza ampliamente en las interfaces de proceso de manómetros, interruptores de presión, transmisores de presión, transmisores de presión HART y transmisores de presión de 4-20 mA.
Distinción estructural: La rosca cónica permite un sellado independiente; la rosca paralela no tiene capacidad de sellado y debe utilizarse junto con juntas tóricas o juntas de extremo. Se prohíbe el uso combinado.
2. Sellado de brida (sellado con junta en la cara frontal)
Las bridas, las juntas de unión, los adaptadores y los colectores de instrumentación adoptan estructuras de sellado frontal. Dos caras de sellado sujetan la junta, que se deforma bajo compresión para rellenar los microhuecos y sellarla. Muchas conexiones de proceso de los transmisores de nivel de presión diferencial son de tipo brida.

La estabilidad del sellado depende de dos factores clave. Primero, las superficies de sellado de la brida deben estar libres de rayones, corrosión y suciedad residual. Segundo, el material de la junta debe ser compatible con las condiciones de trabajo reales. Incluso con una junta nueva, pueden producirse fugas si la superficie de sellado está dañada o si la junta no es la adecuada.
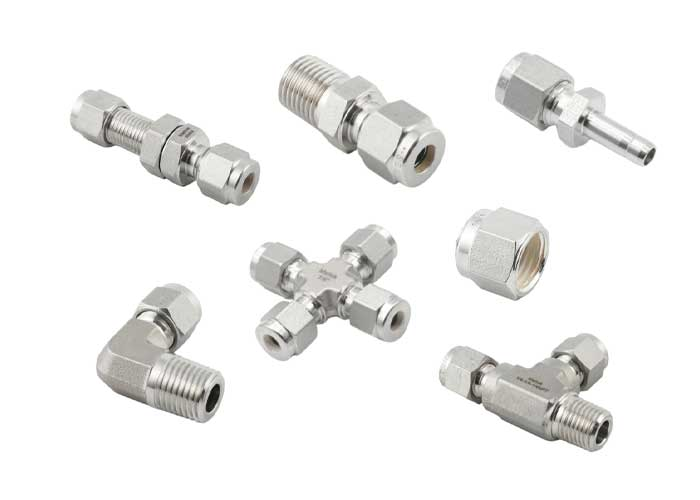
3. Sellado de la férula (sellado de la mordida metálica)
Está diseñado para tubos de impulso de instrumentación de pequeño diámetro (Φ6, Φ8, Φ10 y Φ12), y adopta una estructura de doble férula. El borde cortante de la férula se clava en la pared exterior del tubo para formar un sellado metálico rígido, bloqueando la tubería para resistir vibraciones y evitar la desconexión. Esta estructura se aplica ampliamente en tubos de impulso de transmisores de presión, transmisores de presión HART, transmisores de presión de 4-20 mA, transmisores de nivel de presión diferencial y densímetros en línea.
Un error común en la industria: la rosca de la tuerca del racor de férula solo proporciona la fuerza de compresión, no el sellado. El verdadero punto de sellado es la superficie de contacto entre la férula y la pared exterior del tubo.
4. Sellado de prensaestopas (sellado elástico por compresión)
Se aplica a los puntos de entrada de cables de instrumentación. Los anillos de sellado de goma y la masilla de sellado se comprimen para sujetar la cubierta del cable, logrando un sellado hermético, a prueba de polvo y humedad, además de un aislamiento total. Es apto para instalaciones interiores y exteriores de transmisores de presión, transmisores de presión HART, transmisores de presión de 4-20 mA, transmisores de nivel de presión diferencial y densímetros en línea.
Tres criterios para un sellado adecuado: La especificación del prensaestopas debe coincidir exactamente con el diámetro exterior del cable; la tuerca de compresión debe estar bien ajustada; los puertos de reserva no utilizados deben estar completamente bloqueados. Esto previene eficazmente la entrada de agua en los instrumentos, la corrosión de los terminales y las fluctuaciones de la señal.
III. Valor del escenario: Esquemas estandarizados de construcción de sellado para diversas condiciones de trabajo
1. Esquema de sellado para la tubería de aire de instrumentación (aire comprimido seco de 0,4 a 0,8 MPa)
El sistema de aire comprimido para instrumentación cuenta con numerosas juntas y está sometido a vibraciones constantes. Un fallo en el sellado puede provocar fácilmente una presión de la fuente de aire inestable, lo que conlleva el atascamiento de las válvulas y una desviación en la respuesta, afectando indirectamente a la precisión de medición del transmisor de presión, el transmisor de presión HART, el transmisor de presión de 4-20 mA y el transmisor de nivel de presión diferencial.
Tubería principal de gran diámetro (DN25-DN100): Utilice juntas de cobre o de PTFE para el sellado de las uniones. Reemplace las juntas por unas nuevas después del desmontaje. Inspeccione y elimine los arañazos y la corrosión en las superficies de sellado para evitar fugas causadas por reparaciones.
Tubería ramificada de pequeño diámetro: Utilice racores de doble férula. La férula delantera sella la tubería, mientras que la trasera la sujeta y la antivibra. Asegúrese de que el extremo de la tubería esté liso y sin rebabas. Inserte la tubería hasta el fondo y apriete según el par de apriete especificado por el fabricante. Sustituya directamente la tubería deformada o rayada; está prohibido reutilizarla.
2. Esquema de sellado para tubo de impulso de proceso (medio de proceso complejo)
Los tubos de impulso están expuestos a fluidos de proceso corrosivos, viscosos y cristalizados a altas temperaturas y presiones, con condiciones de trabajo complejas. La selección adecuada del sellado es un requisito indispensable para la medición estable de transmisores de presión, transmisores de presión HART, transmisores de presión de 4-20 mA, transmisores de nivel de presión diferencial y densímetros en línea.
Interfaz de rosca cónica convencional: Para interfaces 1/2NPT de transmisores y manómetros, envuelva correctamente con cinta de PTFE, aplique un sellador adecuado y controle la profundidad de roscado. Utilice materiales auxiliares de sellado especiales para altas temperaturas, oxígeno y otras situaciones especiales.
Interfaz de sellado frontal: Se prefiere la junta de PTFE para condiciones de trabajo corrosivas de presión media-baja. Controle el par de apriete para evitar la deformación por fluencia en frío de la junta de PTFE. Vuelva a apretar las conexiones clave después de fluctuaciones de temperatura y presión. Para condiciones de trabajo de alta temperatura y alta presión, seleccione juntas de cobre recocido, juntas espirales metálicas o juntas tóricas metálicas, según corresponda a los grados de presión.
3. Especificación de inspección para el sellado de la válvula de raíz
Como componente principal de aislamiento para la toma de presión de proceso, la válvula de raíz suele adoptar una brida RF en el lado del proceso, equipada con juntas de grafito y juntas espirales compuestas. Ofrece una excelente resistencia a la temperatura y un rendimiento óptimo de compresión y recuperación para entornos industriales de alta temperatura, y se combina ampliamente con transmisores de presión, transmisores de presión HART, transmisores de presión de 4-20 mA y transmisores de nivel de presión diferencial.
Especificación de construcción: Limpie la suciedad residual en las caras de las bridas, coloque las juntas en el centro y apriete los pernos en secuencia diagonal de múltiples pasadas. Deseche las juntas de grafito y las juntas espirales después del desmontaje y no las reutilice. Inspeccione también el sellado del empaque del vástago. Comprima adecuadamente la prensaestopas para detectar fugas menores. Reemplace el empaque inmediatamente si se produce adherencia, envejecimiento, ablación o corrosión.
4. Especificación de sellado para prensaestopas
Aunque de bajo costo, el prensaestopas desempeña un papel fundamental en la resistencia a la humedad y al agua de los instrumentos, y determina directamente la vida útil de los transmisores de presión, los transmisores de presión HART, los transmisores de presión de 4-20 mA, los transmisores de nivel de presión diferencial y los densímetros en línea. Para instrumentos de exterior, oriente los puertos de cable hacia abajo e instale bucles de goteo. Siga estrictamente tres puntos clave: coincidencia de especificaciones, compresión adecuada y bloqueo de puertos de repuesto, para prevenir fundamentalmente la entrada de agua al transmisor, la pérdida de señal y la corrosión de los terminales.
IV. Resumen complementario: Proceso estándar de inspección in situ para el sellado de instrumentos
1. Comprobar el medio: Seleccionar estructuras y materiales de sellado adecuados según el aire de instrumentación, el vapor, los medios corrosivos y los medios viscosos;
2. Compruebe la estructura: inspeccione el sellado de la rosca para roscas cónicas, las juntas de la cara frontal para bridas, el mordisco de la férula para tubos de pequeño diámetro y el sellado por compresión para entradas de cables;
3. Verificar el material: Distinguir los escenarios aplicables de juntas de PTFE, cobre, grafito, caucho y enrolladas en espiral. Evitar el uso mixto universal;
4. Verificación de la construcción: Estandarizar el envoltorio con cinta de PTFE, la instalación de los racores, el apriete de los pernos y los detalles de compresión de los prensaestopas, para garantizar la estabilidad operativa a largo plazo del transmisor de presión, el transmisor de nivel de presión diferencial, el medidor de densidad en línea, el transmisor de presión HART, el transmisor de presión de 4-20 mA y otros instrumentos industriales.
Un sellado óptimo de los instrumentos se basa en una selección precisa del tipo y una construcción estandarizada. AUTO Instrument se dedica a la I+D y la fabricación de instrumentos industriales, y suministra transmisores de presión, transmisores de presión HART, transmisores de presión de 4-20 mA, transmisores de nivel de presión diferencial y densímetros en línea. Gracias a un diseño estructural profesional y una amplia experiencia en adaptaciones in situ, AUTO Instrument ofrece soluciones de sellado de instrumentos completas, estables, a prueba de fugas y duraderas para proyectos industriales.